Anwendungen präziser Temperierplattformen: Elektronikprüfung, Probentemperierung und Präzisionsmesstechnik
TCP-Kontakttemperierung für Elektronikprüfungen, Laborproben und Präzisionsmessungen: thermische Schnittstellen, Wärmelast und Auswahlbedingungen.
TCP-Modelldaten ansehen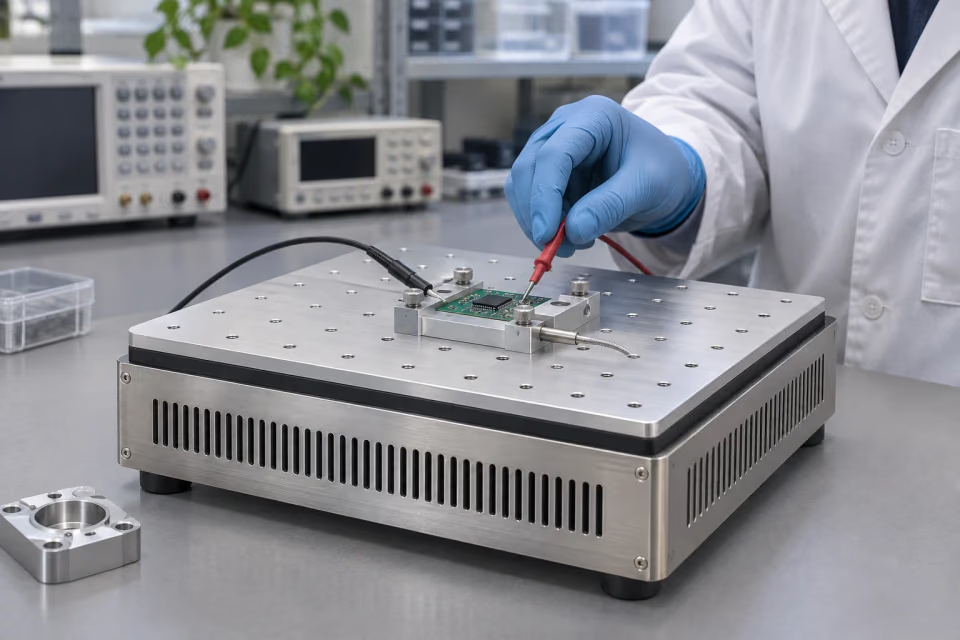
Anwendungsüberblick
Bei Elektronikprüfungen, der Prüfung von Präzisionsteilen und der Handhabung von Laborproben muss die Temperatur kontrolliert und dokumentiert werden. Ein Werkstück aus dem vorherigen Prozess, ein bestromtes und sich erwärmendes Bauteil oder eine Probe aus einer anderen Lagerumgebung kann die Ausgangsbedingungen einer Prüfung oder eines Prozesses verändern.
Die präzisen TCP-Temperierplattformen von Arkmex Thermal kühlen, erwärmen und temperieren geeignete Werkstücke, Probenhalter und Bauteilgrundplatten durch Kontaktwärmeübertragung. Der mitgelieferte Regler passt seine Ausgangsleistung anhand der Sensorrückmeldung an. Unter bestätigten Betriebsbedingungen kann die Plattform damit Temperaturen einstellen und halten und definierte thermische Bedingungen für nachfolgende Prüfungen, Versuche oder Prozessübergänge schaffen.
Soll die Temperatur eines Objekts direkt geregelt werden, beginnt die Auswahl bei der konkreten Aufgabe: Welches Objekt wird temperiert, welche Temperatur soll es erreichen, erzeugt es dauerhaft Wärme und welche Temperierzeit steht zur Verfügung?
Funktionsweise der Kontakttemperierung
Die TCP-Plattform überträgt Kühl- oder Heizleistung über eine Kontaktfläche auf das Werkstück.
Eine Aluminiumplatte mit hoher Wärmeleitfähigkeit bildet die Kontaktfläche. Darunter sind thermoelektrische TEC-Elemente, eine Isolierung, ein Kühlkörper, Lüfter und ein Gehäuse aus Edelstahl SUS304 integriert.
Beim Kühlen gelangt Wärme vom Werkstück über die Kontaktfläche und die Platte zum TEC und wird anschließend über die Wärmeabfuhr auf der Warmseite an die Umgebung abgegeben. Zum Erwärmen schaltet der mitgelieferte Regler die Heiz- und Kühlausgänge entsprechend Sollwert und gemessener Temperatur um. Beim Halten der Temperatur passt die PID-Regelung die Ausgangsleistung fortlaufend anhand der Temperaturrückmeldung an.
Dieselbe Plattform kann deshalb unterschiedliche Phasen eines Temperaturprozesses übernehmen, etwa die Temperierung vor einer Prüfung, kontrolliertes Vorwärmen und das Halten der Temperatur während eines Arbeitsschritts. Der Zyklus ist mit der zulässigen Werkstücktemperatur, der Wärmelast und den Kontaktbedingungen abzugleichen.
Die Kontaktqualität beeinflusst den Wärmeübergang unmittelbar. Bei ebenen Werkstücken sind Planheit, Wärmeleitmaterial und Klemmung zu prüfen. Für unregelmäßige Teile oder Behälter ist eine passende Aufnahme zu bewerten, die einen definierten Wärmeübertragungsweg herstellt.
Branchenübergreifende Anwendungen
Prüfung elektronischer Bauteile
Bei Elektronikprüfungen kann die Kontakttemperatur des Prüflings als Ausgangspunkt dienen.
Widerstände, Verstärker, kleine Schaltungsmodule und andere elektronische Bauteile können bei unterschiedlichen Temperaturen verschiedene elektrische Eigenschaften aufweisen. Bei der Prüfung sind sowohl die äußeren Temperaturbedingungen als auch die Eigenerwärmung des Bauteils zu berücksichtigen.
Besitzt ein Prüfling eine geeignete wärmeleitende Kontaktfläche, lässt sich die Anbindung der Gehäuseunterseite, Montagebasis oder einer thermischen Aufnahme an die TCP-Platte für Prüfungen an bestätigten Temperaturpunkten bewerten. Nach jeder Sollwertänderung muss der Prüfling zunächst den festgelegten thermischen Zustand erreichen, bevor elektrische Daten erfasst werden. So entstehen vergleichbare Prüfbedingungen.
Wesentlich sind die kontinuierliche Wärmelast im bestromten Zustand, der thermische Kontaktwiderstand zwischen Platte und Bauteil sowie die elektrische Isolation. Die tatsächliche Temperatur in der Nähe des Prüflings sollte möglichst mitprotokolliert werden, um elektrische Veränderungen der Temperatur zuordnen zu können. Prüfspitzen, Sockel und elektrische Messsysteme werden projektspezifisch separat konfiguriert.
Entwicklung von Sensoren und optoelektronischen Modulen
Bei der Sensor- und Optoelektronikentwicklung muss die gemessene Temperatur den Funktionsbereich repräsentieren.
Bei Sensoren, Detektoren und kleinen optoelektronischen Modulen, deren Temperaturdrift oder temperaturabhängiges Ausgangssignal untersucht werden soll, kann die Kontakttemperierung Teil des Versuchsaufbaus sein.
Beispielsweise wird die Modulbasis an einer wärmeleitenden Aufnahme befestigt, deren Temperatur über die Plattform eingestellt wird. Gleichzeitig werden Modulausgang und Temperatur aufgezeichnet. Untersucht werden können Signalunterschiede bei mehreren Temperaturen, Temperaturänderungen nach dem Einschalten und Signalschwankungen während des Temperaturhaltens.
Messstellen sollten den tatsächlichen Funktionsbereich abbilden. Temperaturen an Grundplatte, Gehäuse und internem Sensorelement können voneinander abweichen. Diese Unterschiede sind durch die Messstellenanordnung und ausreichende Einschwingzeiten zu bestätigen. Bei optischen Messungen sind Einflüsse der Aufnahme auf den Strahlengang sowie Einflüsse von Lüfterluftstrom und Vibrationen auf den Messaufbau zu bewerten.
TCP stellt die Funktion zum Einstellen und Halten der Temperatur bereit. Die Versuchsvorgaben bestimmen das Verfahren zur Bewertung der Temperaturdrift und die Akzeptanzkriterien.
Temperierung vor der Präzisionsprüfung
Präzisionsteile können vor der Prüfung auf eine einheitliche Ausgangstemperatur gebracht werden.
Werkstücke durchlaufen beim Bearbeiten, Reinigen, Transportieren und Lagern unterschiedliche Temperaturbedingungen. Bei temperaturempfindlichen Maß- oder Montageprüfungen gehört daher auch der Zustand des ankommenden Werkstücks in die Prozesskontrolle.
Die TCP-Plattform kann als Temperierstation für geeignete Teile vor der Prüfung oder zum Halten einer vorgegebenen Temperatur zwischen Prozessschritten bewertet werden. Das Werkstück wird mit geeignetem Kontakt auf der Platte platziert, seine Temperatur überwacht und erst bei Erreichen der festgelegten Bedingungen weiterbearbeitet.
Abmessungen, Masse, Material und Geometrie beeinflussen die Zeit bis zum thermischen Gleichgewicht. Bei dickwandigen Teilen oder geringer Kontaktfläche kann sich die Innentemperatur noch verändern, obwohl die Platte bereits stabil ist. Wird das Teil zur Prüfung von der Plattform genommen, sind Transferzeit und anschließende Temperaturänderungen zu dokumentieren.
Die Validierung muss sich am thermischen Gleichgewicht des Werkstücks und am Prozessübergang orientieren. Zulässige Plattformbelastung, Klemmung und Schutz der Plattenoberfläche sind vor dem Einsatz zu bestätigen.
Temperierung von Laborproben
Probenhalter oder Behälter können bei der Probenhandhabung eine wärmeleitende Verbindung herstellen.
Für Proben, die bei einer festgelegten Temperatur vorbereitet, zwischengelagert oder gemessen werden, lässt sich die TCP-Plattform zur Kontakttemperierung von Probenhaltern, kleinen Behältern oder wärmeleitenden Adaptern bewerten.
Der Wärmeaustausch zwischen Probe und Platte erfolgt über den Behälterboden, den Probenhalter oder eine spezielle Aufnahme. Nach einer Sollwertänderung ist die tatsächliche Probentemperatur gemäß den Versuchsvorgaben zu bestätigen, bevor Proben entnommen, beobachtet oder gemessen werden.
Behältermaterial, Wanddicke, Probenvolumen und Kontaktfläche beeinflussen das Temperaturverhalten. Der Plattensensor erfasst die Temperatur an seiner eigenen Messstelle auf der Plattform. Wie lange das Probeninnere bis zur Zieltemperatur benötigt, muss separat festgestellt werden.
Bei flüssigen Proben sind Behälterdichtheit, Schutz vor Verschütten und Reinigungsanforderungen zu prüfen. Adapter, Probenbehälter und Materialverträglichkeit richten sich nach dem jeweiligen Versuch.
Materialforschung und Untersuchung von Eigenschaften
Die Materialforschung kann Eigenschaftsänderungen innerhalb eines bestätigten Temperaturbereichs untersuchen.
Bei Polymerfolien, beschichteten Prüfkörpern oder verklebten Proben lässt sich die Temperierung der Probe oder des Probenhalters auf der Plattform bewerten. Anschließend können geeignete Messgeräte Abmessungen, Erscheinungsbild oder andere temperaturabhängige Eigenschaften erfassen.
Festzulegen sind der Ort der Temperatureinwirkung, die Haltezeit und die Beobachtungsmethode. Materialdicke, Kontaktbedingungen und Zustandsänderungen beim Heizen oder Kühlen beeinflussen die Temperaturdifferenz zwischen Probe und Platte.
Die Prüftemperaturen müssen sowohl innerhalb der Materialgrenzen als auch innerhalb der bestätigten Betriebsbedingungen der Plattform liegen. Versuche mit bestimmter Atmosphäre, abgedichteter Kammer, Beobachtungsfenster oder mechanischer Belastung erfordern eine zusätzliche Prüfung der Konfiguration des gesamten Aufbaus.
Temperaturspezifikationen und Regelungskennwerte
Betriebsbereich, Regelungsreferenzwerte und maximale Kühlleistung beschreiben unterschiedliche Anforderungen.
Für die TCP-Serie gelten derzeit folgende Produktspezifikationen:
| Merkmal | Spezifikation und Auswahlbedingungen |
|---|---|
| Betriebsarten | Kühlen, Heizen und Temperaturhalten |
| Betriebstemperaturbereich der Plattform | −20–70°C; erreichbare Temperaturpunkte anhand von Umgebung, Wärmelast und Wärmeabfuhr bestätigen |
| Einstellbereich des Reglers | −40–+120°C; getrennt vom Betriebsbereich der Plattform prüfen |
| Regelungsreferenzwert | ±0,1°C; tatsächliches Verhalten mit Sensor, Messstelle, Last und Umgebung bestätigen |
| Modellumfang | 7 Modelle mit maximalen Kühlleistungen im Bereich 75–600 W |
| Nennversorgung | 12 / 24 / 48 V DC, je nach Modell |
| Kommunikation | RS485 zur Erfassung von Temperaturdaten und Überwachung mehrerer Geräte |
Die Plattformunterlagen nennen auch Referenzwerte für die Temperaturdifferenz zur Umgebung: an der Platte etwa 25°C darunter oder 50°C darüber. Diese Angaben sind bei der Auswahl zusammen mit Zieltemperatur, Umgebungstemperatur und Wärmelast zu prüfen.
Bei der Bewertung der Temperaturregelung sind die Kennwerte zu unterscheiden. Messgenauigkeit beschreibt die Abweichung von einer Referenzmessung, Stabilität die zeitliche Änderung an einer festen Messstelle und Temperaturhomogenität der Platte die Unterschiede zwischen verschiedenen Positionen. Zusätzlich ist die Abweichung der tatsächlichen Werkstück- oder Probentemperatur vom Sollwert zu prüfen.
Der Katalogreferenzwert ±0,1°C ist zusammen mit den jeweiligen Prüfbedingungen zu verwenden. Für die Projektabnahme sind Objekt, Messstellen, Messgeräte, Last, Umgebung und Aufzeichnungszeitraum festzulegen, damit die Kennwerte der tatsächlichen Aufgabe entsprechen.
Modellauswahl und Betriebsdaten
Vor der Modellauswahl sind Wärmelast und Temperierzeit festzulegen.
Ein dauerhaft wärmeerzeugendes Elektronikmodul und ein Metallteil, das nur vor der Prüfung temperiert werden muss, stellen unterschiedliche Anforderungen. Beim ersten muss kontinuierlich Wärme abgeführt werden. Beim zweiten sind zusätzlich Energie und Zeit für die Änderung von der Ausgangs- zur Zieltemperatur zu berücksichtigen.
Bereiten Sie vor der Auswahl folgende Angaben vor:
| Bereitzustellende Angaben | Bedeutung für die Auslegung |
|---|---|
| Werkstück- oder Probenmaterial, Abmessungen, Masse und Anzahl | Kontaktierung, Wärmekapazität und benötigte Temperierfläche |
| Ausgangstemperatur, Zieltemperatur und zulässige Schwankung | Temperieraufgabe und Abnahmebedingungen |
| Kontinuierliche Wärmeentwicklung und Betriebszustand | Kühlbedarf am tatsächlichen Betriebspunkt |
| Temperierzeit und Haltezeit | Dynamisches Verhalten und Anforderungen an den Dauerbetrieb |
| Umgebungstemperatur, Luftfeuchte und Einbauraum | Wärmeabfuhr, Kondensation und mechanische Anpassung |
| Verfügbare DC-Versorgung und Kommunikationsanforderungen | Modell, Netzteilleistung, Verdrahtung und Überwachungskonfiguration |
Maximale Kühlleistung und maximale Leistungsaufnahme werden im Katalog getrennt angegeben. Die nutzbare Kühlleistung ist am vorgesehenen Betriebspunkt zu bestätigen. Netzteil und Leitungen sind anhand von Nennspannung, Anlaufstrom und Betriebsstrom des gewählten Modells zu prüfen.
Integration in Prüfstände und OEM-Geräte
Bei der Integration in Prüfstände oder OEM-Geräte sind Kontaktwärmeübertragung, Wärmeabfuhr und Datenerfassung gemeinsam zu planen.
Nach dem Einbau müssen Freiräume für Lüfteransaugung, Warmluftauslass, Verkabelung und Wartung verbleiben. Zurückströmende Abluft oder ein eingeschränkter Wärmeabfuhrweg verändert die Betriebsbedingungen der Plattform.
Die Kontaktfläche muss eben und sauber bleiben. Verwenden Sie das bestätigte Wärmeleitmaterial und die abgestimmte Klemmvorrichtung. Vermeiden Sie Kratzer und punktuelle hohe Lasten auf der Platte, um die Kontaktqualität zu erhalten.
Die mitgelieferte TCP-Regelung umfasst Temperaturüberwachung, automatische Heiz-/Kühlumschaltung, PID-Regelung und Alarme bei ungewöhnlicher Temperatur. Bei einer Temperaturanomalie kann der Ausgang abgeschaltet und ein Alarm ausgelöst werden. Verriegelungen und Abschaltverhalten der Gesamtanlage sind auf den tatsächlichen Steuerungsablauf abzustimmen.
Über RS485 können Temperaturdaten erfasst und mehrere Geräte von einem Computer überwacht und koordiniert werden. Vor der Integration sind Protokoll, Geräteadressen, Ausleseverfahren und Konfiguration der übergeordneten Software zu bestätigen.
Liegt die kalte Oberfläche unter dem Taupunkt der Umgebung, sind Kondensationsschutz, Isolierung und Ableitung vorzusehen, um benachbarte elektrische Komponenten zu schützen. Bei Tieftemperaturbetrieb gehören Temperatur und Luftfeuchte gemeinsam in die Validierung.
Schritte zur Anwendungsvalidierung
Eine aussagekräftige Anwendungsprüfung betrachtet sowohl die Platte als auch das temperierte Objekt.
Beginnen Sie mit repräsentativen Werkstücken, Proben und Aufnahmen und erstellen Sie Prüfprotokolle, bevor Sie die Eignung der Plattform für die tatsächliche Aufgabe beurteilen.
Verwenden Sie folgende Prüfreihenfolge:
Umgebungstemperatur, Luftfeuchte, Werkstückausgangstemperatur, Montage und Lastzustand dokumentieren.
Eine bestätigte Zieltemperatur einstellen und die Temperaturen an den Messstellen der Platte sowie des Werkstücks oder der Probe aufzeichnen.
Zeit bis zur Zieltemperatur und anschließend Temperaturabweichung und Schwankungen während der Haltephase prüfen.
Bei Bedarf weitere Messstellen ergänzen und Temperaturunterschiede zwischen den Positionen vergleichen.
Den tatsächlichen Belade-, Einschalt- oder Probenentnahmezyklus wiederholen und die Temperaturerholung beobachten.
Die Prüfung ohne Last erfasst den grundlegenden Plattformbetrieb; die Prüfung mit Last bewertet die Eignung für das konkrete Werkstück und den Prozess. Nach Änderungen an Aufnahme, Kontaktmaterial, Werkstückanzahl oder Einbauumgebung ist der Einfluss auf die Temperaturregelung zu beurteilen.
Häufig gestellte Fragen
Klären Sie bei der Auswahl auch folgende Punkte:
Kann die Prüfung beginnen, sobald die Platte den Sollwert erreicht hat?
Maßgeblich sind die tatsächliche Werkstück- oder Probentemperatur und die Anforderungen an das thermische Gleichgewicht. Legen Sie die Wartebedingungen im Prozess fest.
Sind unregelmäßig geformte Werkstücke geeignet?
Bewerten Sie zunächst eine wärmeleitende Aufnahme oder einen Adapter und prüfen Sie Kontaktfläche, Wärmewiderstand, Befestigung und zulässige Last.
Erfüllt ein Modell mit höherer maximaler Kühlleistung zwangsläufig die Anforderungen?
Zieltemperatur, Umgebungsbedingungen, tatsächliche Wärmelast, Kontaktfläche und Temperierzeit sind gemeinsam zu prüfen.
Können mehrere Plattformen überwacht werden?
RS485 unterstützt die Temperaturdatenerfassung und Überwachung mehrerer Geräte. Kommunikation und Softwarekonfiguration sind für die konkrete Anbindung zu bestätigen.
Temperieranforderungen Ihres Projekts prüfen
Arkmex Thermal liefert präzise TCP-Temperierplattformen zum Kühlen, Heizen und Temperaturhalten durch Kontaktwärmeübertragung unter bestätigten Betriebsbedingungen. Für die Temperierung vor einer Werkstückprüfung, temperaturabhängige Bauteilprüfungen oder das Halten von Probentemperaturen benötigen wir Zieltemperatur, Werkstück- oder Probendaten, Wärmelast, Temperierzeit und Versorgungsbedingungen. Anhand dieser Angaben prüfen wir Modell, Kontaktschnittstelle und Regelungskonfiguration und klären die Bedingungen für die Anwendungsvalidierung.
Anwendungen
Weiterlesen
Entdecken Sie weitere TEC-Kühlanwendungen von Arkmex Thermal.